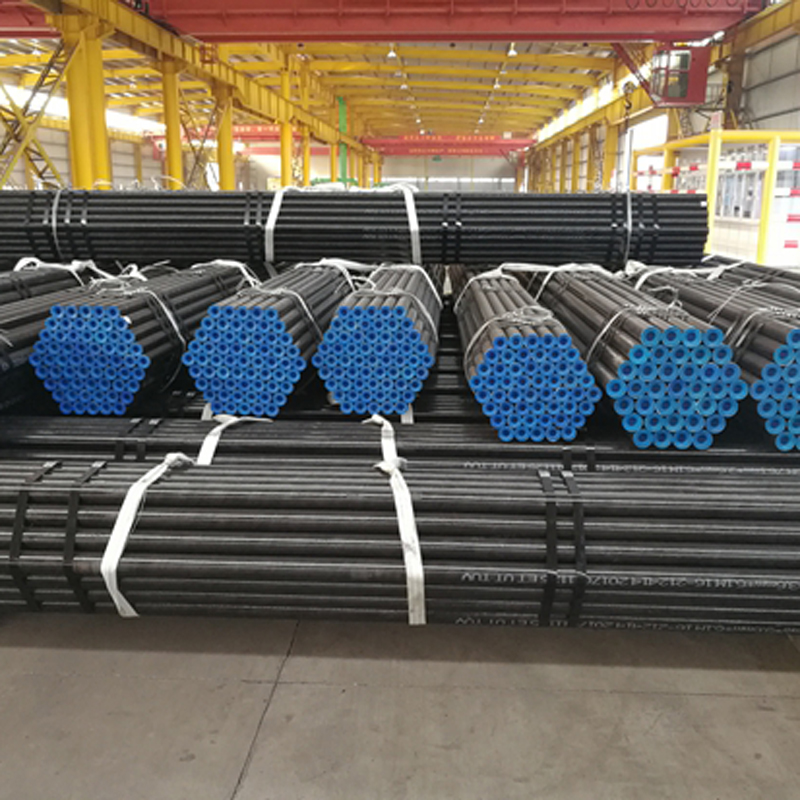
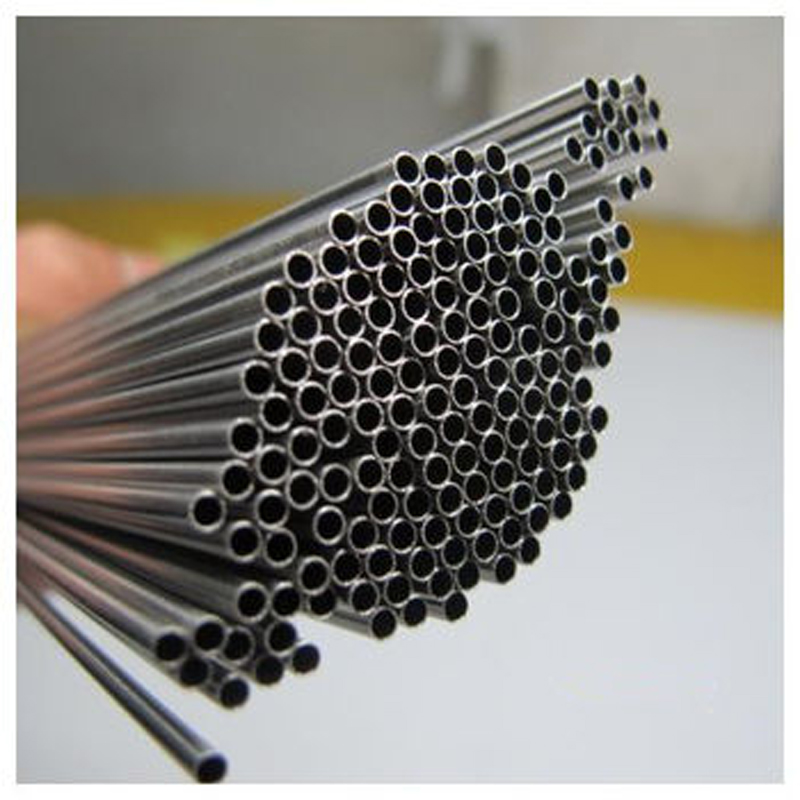
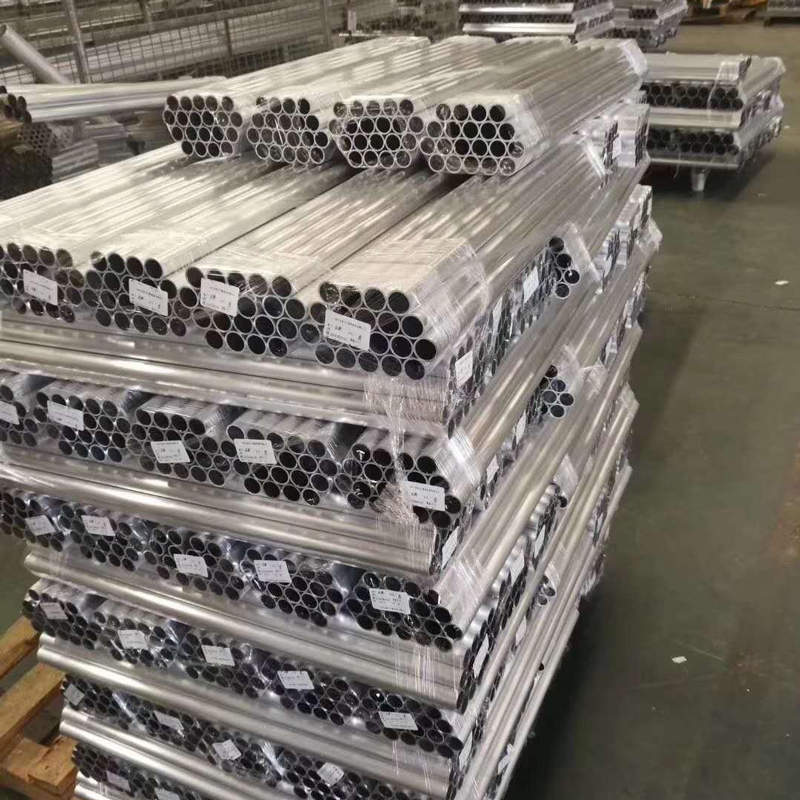
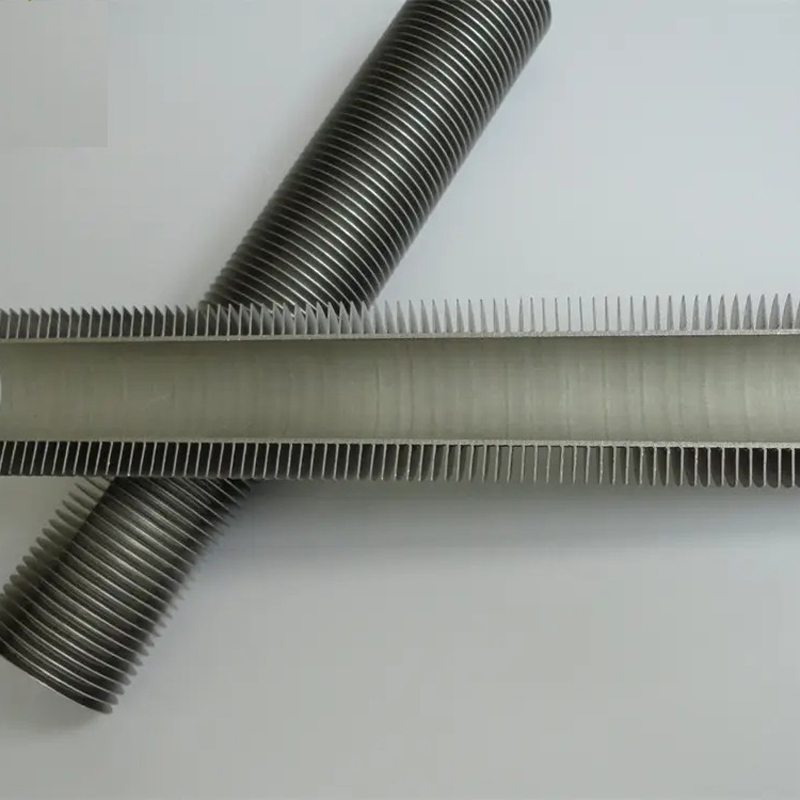
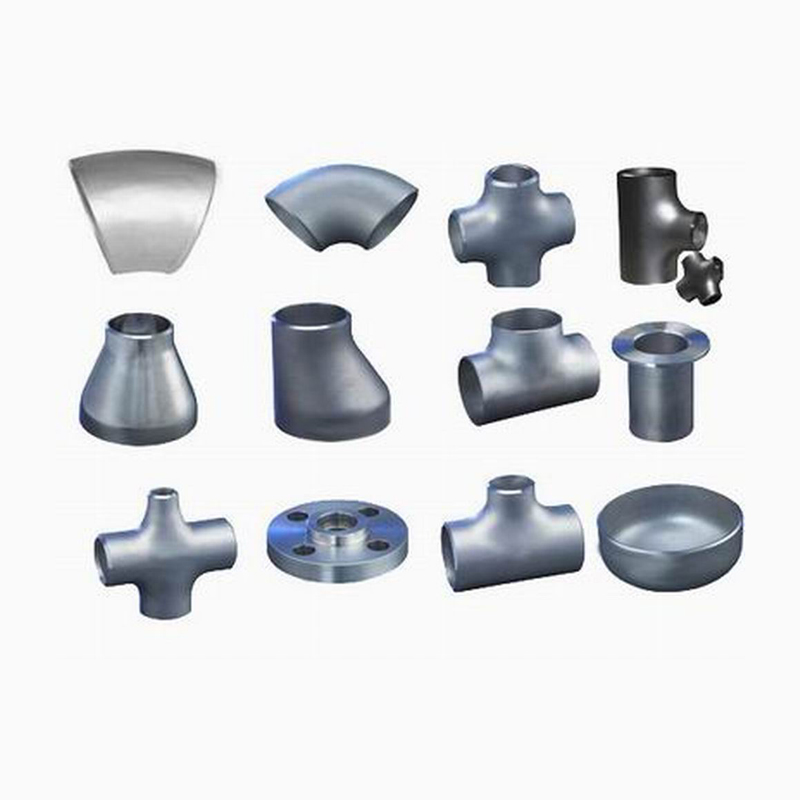
304, 310S, 316L цевка од не'рѓосувачки челик без шевови
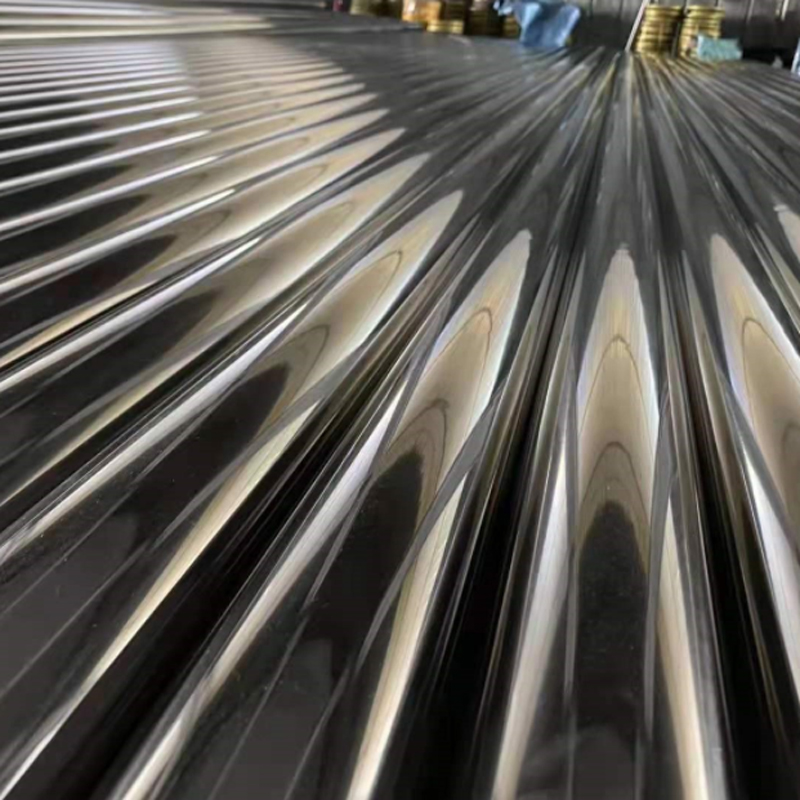
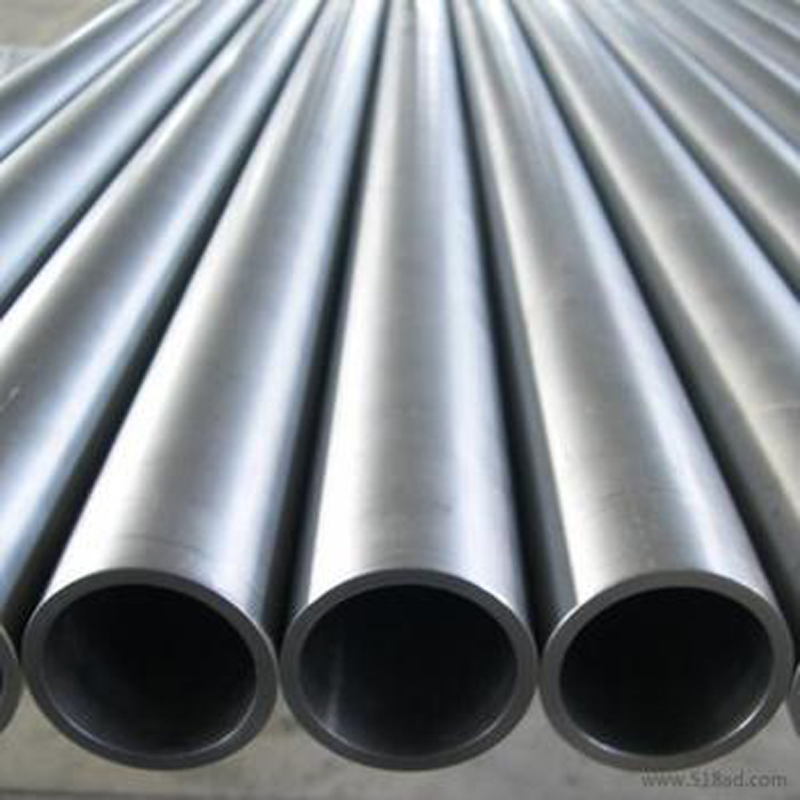
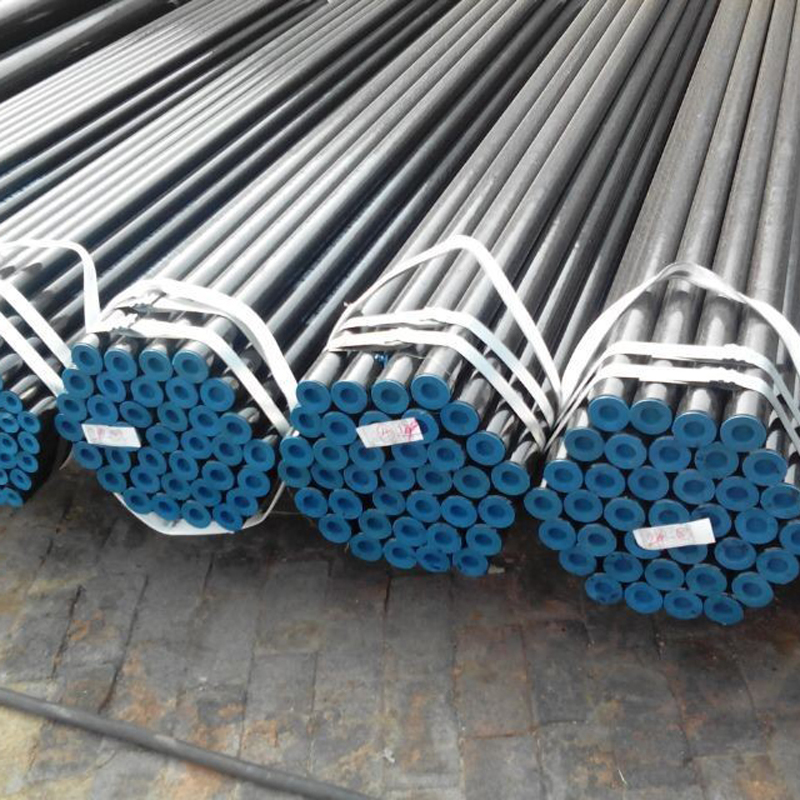
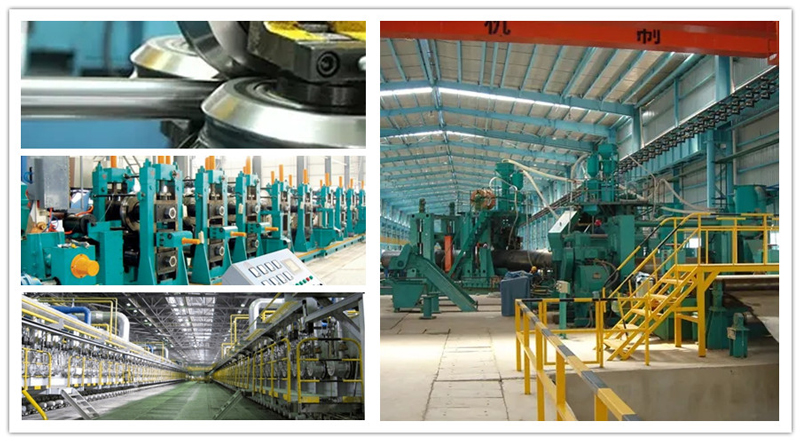
Процес на производство на бесшевни цевки од не'рѓосувачки челик
1. Топло валање (екструдирана безшевна челична цевка): тркалезна цевка, греење, перфорација, три ролни, наклонети, валање, континуирано валање или екструдирана цевка, дијаметар (или намален дијаметар), ладење, исправување, хидростатички тест (или тест за маана), ознака за складирање
2. Ладно валана (валана) безшевна челична цевка: тркалезна цевка со загревање на прашкаста фолија со перфорирана глава, жарена киселина, перење и премачкување со масло (бакарно позлатување), повеќеканално ладно валана (ладно валана) прашкаста цевка со термичка обработка, хидрауличен тест за исправување (откривање на недостатоци) ознака во складиштето.
Според различните методи на производство, може да се подели на топло валање цевки, ладно валање цевки, ладно влечење цевки, екструдирање цевки итн.
1.1 Топло валани безшевни цевки од не'рѓосувачки челик генерално се произведуваат на автоматска единица за валање. Цврстиот празен дел од цевката се проверува и се чисти од површински дефекти, се сече на потребната должина, се центрира на перфорираната крајна површина на празната цевка, а потоа се испраќа во печка за загревање, перфорирана на перфораторот. Во перфорацијата постојано ротира и напред во исто време, под дејство на ролната и главата, прачката на цевката постепено формира празнина, наречена волнена цевка. Потоа се испраќа во автоматската мелница за цевки за понатамошно валање. Конечно, целата дебелина на ѕидот на целата машина, дијаметарот на дијаметарот на машината, ги исполнува барањата на спецификацијата. Тоа е напреден метод за производство на топло валани безшевни челични цевки со единица за континуирано валање.
1.2. За да се добијат безшевни цевки со помала големина и подобар квалитет, мора да се усвои ладно валање, ладно влечење или два комбинирани методи. Ладното валање обично се изведува на валавница со два вала, а челичната цевка се вала во прстенест тип на отвор составен од жлеб со кружна дупка со променлив пресек и неподвижен конусен врв. Ладното влечење обично се изведува на машина за ладно влечење со еден или два ланци од 0,5 до 100 T.
1.3. Методот на екструдирање го сместува загреаниот празен дел од цевката во затворен цилиндар за екструдирање, а перфорациската прачка и екструдирачката прачка се движат заедно, така што екструдираните делови се истиснуваат од помалата дупка на калапот. Овој метод може да произведе челични цевки со мал дијаметар.
Детали за производот
| Степен на челик: | 304,304L,309S,310S,316,316L,317,317L,321,347,347H,304N,316L, 316N,201,202,S32205 |
| Стандард: | ASME/ASTM/DIN/EN/JIS |
| Спецификација: | Надворешен дијаметар 10~508mm |
| Тежина: | 1,0-30 мм, или според посебно барање на купувачот |
| Должина: | 2-20 метри, или според посебно барање на купувачот |
| Пакет: | Стандарден пакет за извоз |
| Видови цевки: | Цевка од не'рѓосувачки челичен шев, цевка за котел, прецизна цевка, механичка цевка, цилиндрична цевка, цевки за цевководи итн. |
| Мил МТЦ: | Доставено пред испорака |
| Инспекција: | Инспекцијата од трета страна може да биде прифатена, SGS, BV, TUV |
| Порт за монтирање: | Секое пристаниште во Кина |
| Трговски рок: | ФОБ, ЦИФ, ЦФР, EXW, итн. |
| Цена Рок: | TT или LC на повидок |
| Наши услуги: | Можеме да се прилагодиме според барањата или цртежот на клиентот, пакувањето според барањето на клиентите |
Фабрички саем